
 Language
Lựa chọn vật liệu cho các phụ kiện hàn đối đầu Lựa chọn chất liệu phù hợp là bước đầu tiên trong việc lựa chọn...
Trang chủ / Tin tức / Tin tức ngành / Cách đo phụ kiện đường ống: Hướng dẫn thực hành cho cửa hàng và sử dụng tại hiện trường
Cách đo phụ kiện đường ống: Hướng dẫn thực hành cho cửa hàng và sử dụng tại hiện trường

Việc đo một phụ kiện đường ống trông giống như một công việc kéo dài hai phút cho đến khi bạn có được một bộ phận không được gắn thẻ và một ống chỉ đang đợi nó. Ống rất dễ dàng: kích thước danh nghĩa và độ dày thành ống, và đường ống được xác định. Khớp nối là một bộ phận ba chiều và nó phải được kiểm tra theo nhiều kích thước cùng một lúc: đường kính ngoài của các đầu, độ dày thành, chiều dài từ tâm đến đầu hoặc mặt đối mặt và hình dạng của kết nối. Làm sai một trong số chúng và việc chuẩn bị mối hàn, căn chỉnh hoặc toàn bộ ống cuộn có thể bị hỏng.
Chúng tôi đã sản xuất các bộ phận đường ống áp lực ở Jiangyin từ năm 1993 và nhóm kiểm tra của chúng tôi đo lường các phụ kiện hàn đối đầu, phụ kiện hàn ổ cắm, phụ kiện ren và mặt bích mỗi ngày làm việc. Sau đây là phương pháp chúng tôi sử dụng trong cửa hàng của mình, được viết cho người mua, thanh tra QC và kỹ sư hiện trường, những người cần những con số mà họ có thể tin tưởng.
Bốn phép đo quan trọng nhất
Dù phù hợp đến đâu thì bốn câu hỏi cũng bao trùm hầu hết mọi tình huống. Hãy giải quyết chúng theo thứ tự và bạn hiếm khi phải đoán.
- Kích thước cuối và đường kính bên ngoài. Các phụ kiện được sắp xếp theo kích thước ống danh nghĩa, nhưng thước cặp sẽ đọc đường kính bên ngoài thực tế. Đầu nối 2 inch (DN50) có kích thước khoảng 2,375 inch (60,3 mm) ở mặt cuối, không phải 2 inch. Kiểm tra cả hai đầu, vì hình bầu dục hoặc đầu bị hỏng sẽ xuất hiện ở đây đầu tiên.
- Độ dày của tường và lịch trình. Độ dày thành ngăn cách SCH 40 với SCH 80 khỏi XXS và nó quyết định lỗ khoan. Đo ở phần cuối bằng thước cặp hoặc thước đo siêu âm và lấy ít nhất bốn số đo xung quanh chu vi.
- Chiều dài. Từ giữa đến cuối cho khuỷu tay, điểm phát bóng và mặt bên; mặt đối mặt cho mặt bích và van; chiều dài tổng thể cho bộ giảm tốc, mũ và đầu cuống. Kích thước tiêu chuẩn là kích thước chi phối việc lắp đặt tại chỗ.
- Kết thúc hình học. Góc vát và mặt gốc cho các đầu mối hàn đối đầu, lỗ lỗ và độ sâu đầu nong cho các đầu mối hàn, dạng ren và sự ăn khớp cho các đầu có ren.
Phác thảo bộ phận, viết bốn số lên bản phác thảo và giữ bản phác thảo cùng với bộ phận đó. Thói quen đó ngăn chặn nhiều sự không phù hợp hơn bất kỳ bước nào khác mà chúng tôi từng thấy trong ba mươi năm sản xuất.
Công cụ làm cho phép đo đáng tin cậy
Bạn không cần phòng thí nghiệm đo lường, nhưng bạn cần có đủ dụng cụ và bề mặt phẳng, sạch sẽ để làm việc.
- Thước cặp hoặc thước kẹp kỹ thuật số, 0 đến 6 inch và 0 đến 12 inch, cho đường kính ngoài, độ dày thành và độ sâu ổ cắm.
- Một băng thép hoặc một băng pi cho đường kính lớn. Băng pi đọc đường kính trực tiếp và là cách nhanh nhất để kiểm tra khuỷu DN1800 hoặc mặt bích nặng.
- Máy đo độ dày siêu âm khi tường phải được kiểm tra cách xa mặt cuối.
- Công cụ tìm góc hoặc thước đo góc cho các cạnh bên, khuỷu tay 45 độ và các góc phân nhánh.
- Một cạnh thẳng, một bề mặt phẳng và một mặt bích vuông để kiểm tra độ vuông góc.
- Một thước đo ren hoặc một núm ống phù hợp cho các phụ kiện có ren.
- Bảng kích thước tiêu chuẩn có liên quan, vì so sánh số đọc với bảng nhanh hơn tính toán từ đầu.
Đo ở nhiệt độ phòng bất cứ khi nào có thể và giữ bộ phận được đỡ sao cho trọng lượng của chính nó không làm sai lệch kết quả đo.
Cách đo phụ kiện hàn đối đầu
Các phụ kiện hàn đối đầu theo ASME B16.9 được xác định bởi đường kính ngoài, độ dày thành và kích thước từ giữa đến cuối, vì vậy đó là những con số cần xác nhận trước tiên.
Khuỷu tay: Từ giữa đến cuối và góc
Đặt khuỷu tay lên một mặt phẳng với một đầu hướng về phía bạn và đo đường kính ngoài của đầu đó. Một nửa con số đó cho bạn đường trung tâm. Kích thước từ giữa đến cuối sau đó chạy từ đường tâm đó đến mặt cuối, được đo dọc theo chân kia. Trên khuỷu bán kính dài 90 độ, từ tâm đến cuối có kích thước danh nghĩa khoảng 1,5 lần và trên khuỷu 45 độ, nó gấp khoảng 0,625 lần kích thước danh nghĩa, do đó, một phép tính nhanh sẽ cho bạn biết liệu số đọc của bạn có thuộc nhóm phù hợp hay không trước khi bạn tin tưởng nó. Để quay lại 180 độ, hãy ghi lại cả khoảng cách từ tâm đến tâm và khoảng cách từ mặt sau vì các bản vẽ yêu cầu các khoảng cách khác nhau. Kết thúc với góc xiên, mặt gốc và lỗ khoan thực.
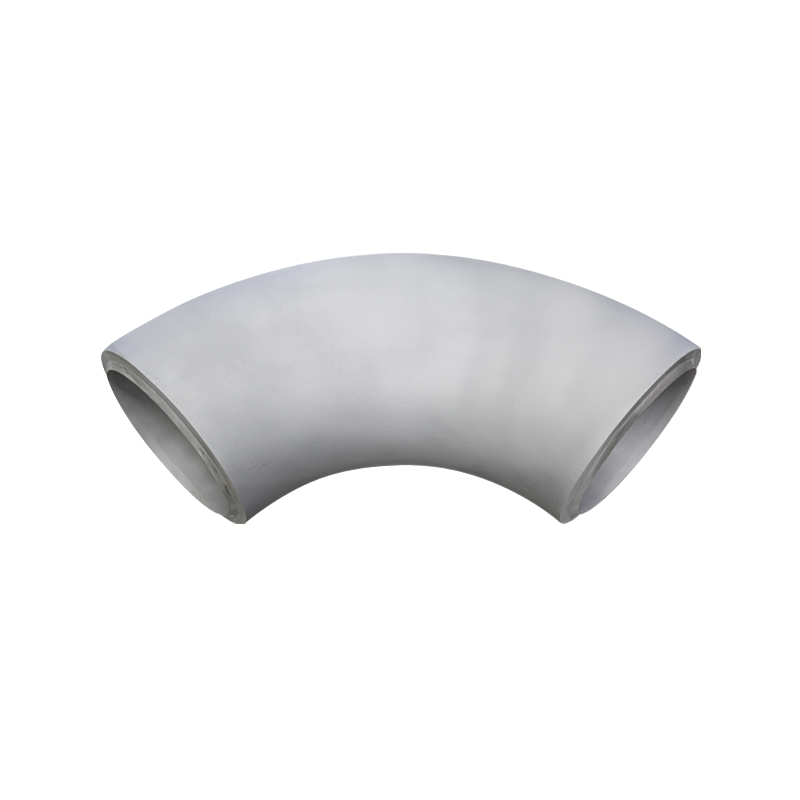 Khuỷu tay hàn mông 90 độ Chúng tôi sản xuất khuỷu tay hàn đường kính lớn và khuỷu tay áp suất cao có thành dày. Đường kính tối đa của khuỷu tay có thể là DN3800. Hiện nay chúng tôi có đầy đủ các loại... Xem sản phẩm →
Tees, Crosses và bên
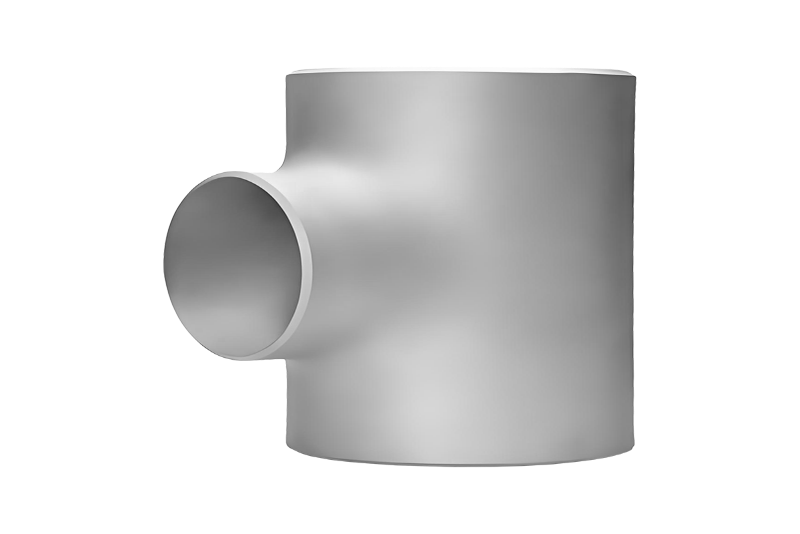
Một cú phát bóng có hai kích thước điều chỉnh: đường chạy, được đo từ đầu đến cuối qua thân và nhánh, được đo từ đường tâm đường chạy đến mặt cuối của nhánh. Trên một điểm phát bóng bằng nhau, cả hai phải khớp nhau; trên một tee giảm, cũng đo đường kính bên ngoài của nhánh và lưu ý xem đầu ra nào bị giảm. Một tee bên thêm một góc nhánh. Các đường chéo tuân theo logic tương tự với ổ cắm thứ tư và bạn nên kiểm tra đường kính và độ vuông góc của tất cả bốn đầu.
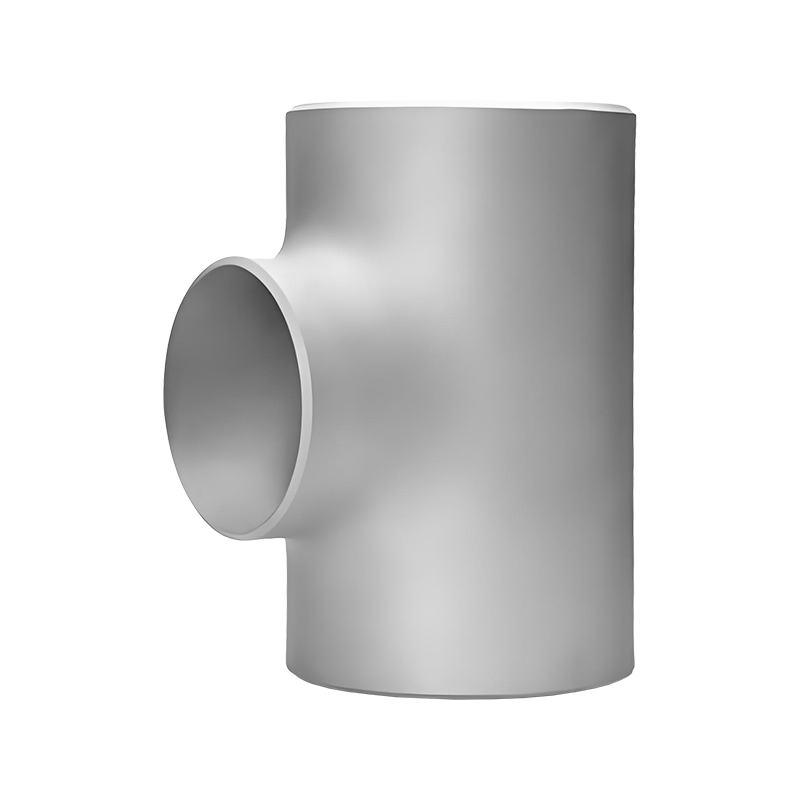 Mông hàn bằng Tee Một tee bằng nhau là một phụ kiện quan trọng trong hệ thống đường ống, được thiết kế để phân chia hoặc kết hợp dòng chất lỏng trong khi duy trì đường kính ống nhất quán trên cả ba lỗ. Th... Xem sản phẩm →
Bộ giảm tốc, mũ và đầu còn sơ khai
Bộ giảm tốc đồng tâm được kiểm tra theo chiều dài tổng thể, đường kính ngoài đầu lớn, đường kính ngoài đầu nhỏ và độ dày thành ở cả hai đầu. Bộ giảm lệch tâm thêm mặt phẳng và độ lệch giữa hai đường tâm, dễ đọc khi có cạnh thẳng nằm trên mặt phẳng. Mũ được xác định bởi đường kính ngoài, chiều cao và độ dày thành. Các đầu còn lại được đo bằng chiều dài, đường kính ngoài của vạt áo và độ dày của vạt áo, với vạt áo được kiểm tra tại một số điểm xung quanh chu vi.
Cách đo mặt bích
Việc đo mặt bích chủ yếu liên quan đến kiểu bu lông, vì điều đó quyết định liệu mối nối có được bắt vít hay không. Ghi lại đường kính ngoài của mặt bích, độ dày của mặt bích, đường kính vòng tròn bu lông, số lượng và đường kính của các lỗ bu lông. Sau đó thêm các chi tiết mặt đối diện: đối với mặt bích có mặt nâng, đo đường kính mặt nâng và chiều cao của nó so với mặt mặt bích; đối với mặt bích khớp kiểu vòng, hãy đo rãnh và ghi lại số vòng. Cuối cùng kiểm tra lỗ khoan và đường kính trục ở đầu mối hàn so với đường ống.
Đường kính vòng tròn bu lông là đường kính khó nhất trong lĩnh vực này. Với số lỗ chẵn, đo từ tâm của một lỗ bu lông thẳng qua tâm của lỗ đối diện. Với số lẻ, đo từ tâm lỗ đến tâm mặt bích và nhân đôi. Đếm các lỗ hai lần, bởi vì một lỗ thừa hoặc thiếu là một sai lầm rất đắt giá.
 Mặt bích cổ hàn Mặt bích cổ hàn là giải pháp tối ưu cho môi trường áp suất cao, nhiệt độ cao, được thiết kế để mang lại độ tin cậy chưa từng có thông qua khả năng chịu lực mạnh mẽ của nó. Xem sản phẩm →
Cách đo các phụ kiện hàn và ren ổ cắm
Các phụ kiện rèn có lỗ khoan nhỏ theo ASME B16.11 được điều chỉnh bởi kích thước ổ cắm hoặc ren thay vì chiều dài từ giữa đến cuối. Đối với khuỷu tay, chữ T hoặc khớp nối hàn ổ cắm, hãy đo lỗ khoan, độ sâu ổ cắm và độ dày thành, đồng thời xác nhận rằng lỗ khoan khớp với đường kính ngoài của ống. Đối với các phụ kiện có ren, hãy xác nhận kích thước và dạng ren, chiều dài ren và chiều dài tổng thể, đồng thời kiểm tra ren bằng thước đo hoặc núm vú phù hợp. Bởi vì những bộ phận này thường đi vào đường dây có áp suất cao và độ tinh khiết cao nên cần bắt lại một gờ hoặc ổ cắm nông trước khi khớp nối đến tay thợ hàn.
Bảng tham khảo nhanh cho tầng cửa hàng
In bảng này ra, để cạnh bàn và điền số đọc vào từng dòng trước khi tiếp tục phần này.
| Loại lắp | Kích thước cần ghi | Công cụ tốt nhất |
|---|---|---|
| Mối hàn khuỷu 90 độ | Đường kính ngoài cuối, độ dày thành, từ giữa đến cuối, góc xiên | Thước cặp, thước dây, thước đo góc |
| Tee bằng nhau | Chạy từ đầu đến cuối, chiều cao nhánh, đường kính cả hai đầu | Thước dây, thước cặp, thước thẳng |
| Bộ giảm tốc đồng tâm | Chiều dài tổng thể, đường kính đầu lớn, đường kính đầu nhỏ, cả độ dày thành | Caliper, băng |
| Mặt bích cổ hàn | Đường kính ngoài, độ dày, vòng tròn bu lông, số lượng và kích thước lỗ, chiều cao mặt nâng, lỗ khoan | Caliper, băng, flange square |
| Mối hàn ổ cắm | Lỗ khoan, độ sâu ổ cắm, độ dày thành | Máy đo lỗ khoan, máy đo độ sâu |
| Lắp ren | Kích thước và hình thức sợi, chiều dài sợi, chiều dài tổng thể | Thước đo, thước cặp |
Những lỗi thường gặp và kiểm tra hiện trường
- Xử lý kích thước danh nghĩa là đường kính ngoài, sau đó đặt hàng bộ phận không vừa với đường ống.
- Đo từ mặt vát thay vì mặt cuối, giúp rút ngắn mỗi lần đọc.
- Chỉ đọc một đầu của cùi chỏ, điểm phát bóng hoặc bộ giảm tốc và cho rằng đầu kia khớp với nhau.
- So sánh phụ kiện với lịch trình đường ống nhưng không bao giờ đo độ dày thành thực tế của cả hai.
- Quên các chi tiết bề mặt như mặt nhô lên, rãnh khớp vòng hoặc mặt phẳng không thể chỉnh sửa tại chỗ.
Nếu số đọc nằm ngoài mức bạn mong đợi, hãy đo lại bằng công cụ thứ hai trước khi loại bỏ bộ phận đó. Thước cặp bị rơi hoặc thước dây có móc cong gây ra nhiều lỗi từ chối hơn so với hàng không phù hợp thực sự.
So sánh số đo của bạn với tiêu chuẩn
Bản thân một con số có nghĩa là rất ít. Nó trở nên hữu ích khi bạn so sánh nó với một tiêu chuẩn: phụ kiện hàn giáp mép theo ASME B16.9, mặt bích theo ASME B16.5, mối hàn ổ cắm rèn và phụ kiện có ren theo ASME B16.11 và các dự án ở Châu Âu hoặc Nhật Bản theo bảng DIN hoặc JIS B2311. Nếu bạn không chắc chắn về cách phân loại một bộ phận trước khi bắt đầu, hãy tóm tắt ngắn gọn về phụ kiện đường ống thực sự là gì sẽ giúp bạn chọn được chiếc bàn phù hợp.
Khi bạn cần một sự thay thế phù hợp với dòng hiện có, chúng tôi Phụ kiện hàn đối đầu ASME B16.9 được sản xuất theo cùng một bảng kích thước, bằng thép carbon, thép không gỉ, thép hợp kim, hợp kim song công và niken, do đó phép đo được thực hiện tại hiện trường có thể khớp với bản vẽ của chúng tôi.
Mỗi dự án cuối cùng đều có một thợ lắp, một thước dây và một mối nối phải xếp hàng. Đọc bốn lần cẩn thận trước khi mối hàn được thực hiện vẫn là cách kiểm soát chất lượng rẻ nhất hiện có.
Nếu bạn đang cầm một phụ kiện không được gắn thẻ, một bản vẽ cũ hoặc một mẫu mà bạn không thể xác định được, hãy gửi cho chúng tôi bốn số bạn đã đo hoặc gửi chính bộ phận đó. Với hơn ba mươi năm kinh nghiệm sản xuất, kho có kích thước phổ biến và đội ngũ kỹ thuật được chứng nhận về MT, PT, UT và RT, chúng tôi có thể xác nhận kích thước, loại vật liệu và tiêu chuẩn, đồng thời báo giá một phụ kiện phù hợp một cách nhanh chóng.
Tin tức mới nhất
Tin tức Và Blog
Cập nhật thông tin về các sự kiện gần đây của chúng tôi